
支持定制
掌握核心技术
全国咨询热线
支持定制
掌握核心技术
全国咨询热线
现场白度抽检要站得住,靠的是四件事:抽哪几件有规则、测之前有条件确认、每件测几点有约定、判定线事先写进验收标准。缺一件,读数就只剩一方说了算。
月台卸货的场景,做过收发货验收的人都熟:一车板材停在外场,司机等着签字,送货单印着白度不低于某个数,收货口的手持白度仪给出 88.6,供货方开口就是"你测的位置不对"。吵的不是仪器准不准,而是方法:抽第几托第几层、哪一面、单点还是平均、用哪个公式。
判定权不在仪器手里,在事先写清楚的方法里。合同或验收细则把抽样数量、测量条件、判定线固定下来,现场的人只管执行和记录;没写清楚,事后谁也说服不了谁。
下面按动作顺序走一遍:从垛位上抽哪几件开始,到记录归档为止。
抽样分两层随机:先在垛位之间随机,再在垛内分层。只抽靠车门那两托,等于只抽了被太阳晒着的表皮;挑"看着新"的那托,抽到的往往是装车时后放上去的一批。
第一步,划清点单位。一车 20 托先编号,按固定间隔取 3 托(例如第 2、9、16 托)或者抽签,比临场凭感觉挑可靠。不同生产日期、班次、窑线或纸机的货不要混在同一格里抽,混出来的均值两边都不认。
第二步,垛内分层。上中下三层都要取,顶层的受光与受压状态和底层不同;被雨打过、被叉车怼过的边角垛单独标记,不参与常规均值。瓷砖拆 3 箱、每箱取 2 片,板材取 6 到 8 张并覆盖四角和中间,布草取 5 条分上中下。
第三步,定面。陶瓷砖正面是釉面、反面是坯体,纸板有涂布面和网面之分,床单被罩有正反面。规定测哪一面,同一面的数据才能平均。
第四步,边抽边记。抽样单先有编号再取样,抽完当场和司机或随车人员签字,不要事后补抽——补抽的样品已经脱离原始垛位状态,纠纷里通常不被承认。取样由验收方与供货方共同在场完成比较稳妥。样品编号后避光存放,回化验室测的那部分注明取样到测量隔了多久。
开机先预热,再做白板校验。便携机规格表里的重复性条件,写的就是"仪器预热校正后,以间隔 5s 测量白板 30 次平均值",言下之意,没经过预热校正的读数不具备作基准的条件。校验是接触式自动白板校验:白板压平、贴合口径、校正到位;有划伤、霉斑、潮气的白板会把后面整批数据带偏。每场开工先测一次白板值,和卡片参考值比一下,差得多就换板。
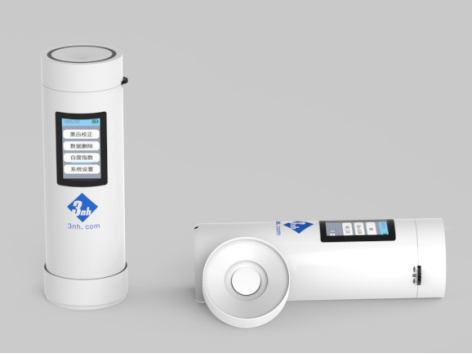
图1 掌上白度仪与校正白板
接着确认公式。合同指定哪个白度公式就切到哪个:R457、CIE/ISO、ASTM E313、AATCC、Hunter、Taube、Berger、Stensby、Ganz 这几类算法侧重不同,同一样品能差出好几个数,公式之间没有固定换算关系。屏幕上跳出来的那个数,未必是合同指定公式的结果;换公式等于换判定线。
再确认几何条件与观测口径。45/0 和 D/8 两种照明观测方式的数据不能直接互认,观测光源与观察者角度要一致(常见为 D65、10° 观察者)。含荧光增白剂的样品,如布草和部分生活用纸,若仪器光源里没有紫外成分,荧光激发不出来,测到的只是基础白,数值系统性偏低,此时现场数只能看趋势。
然后是环境。页面标注的操作条件是 0~40℃、0~85%RH 且无凝露,有的型号注明适用于海拔 2000m 以下。盛夏月台的地表温度、刚出冷库的货、雨后潮湿的地面,都可能让条件越界或在镜头上结露。样品要在测量环境里放一段时间,回温回潮后再测。
工具也在这一步备齐:校正白板、无尘布、手套、记号笔、裁刀、样品袋、记录板。指纹留在釉面和纸板白面上,那几个测点的数据会漂。
贴样是头一个动作。口径边缘和样品之间不能留缝,漏光会把数值拉低;翘曲的板材要压平,弧形面靠接触式测量压住边缘;布草和薄纸单层测会透底,要折叠叠加到不透底,或在口径下垫标准黑板,叠几层写进记录。
定位靠标记。带稳定片的机型,把稳定片压在样品上,每次按同一位置、同一方向测量;样品上画箭头定方向,织物经向和纬向反射不一样,别把方向差当批次差。
选点要避东西。接缝、印刷区、条码、胶带残留、叉车压痕、切割边、釉面装饰带都不作测点;瓷砖离边部留出距离,点与点隔开至少一个口径直径。
每样测几点,常规做法是每张或每条取 3 点(中心加两个对角),三点均值代表这件,三点极差代表均匀性。带平均测量功能的机型可把 2~99 次平均设在一次按压流程里自动完成,少一道抄录误差。
中途要回校。测完十几件回测一次白板,发现偏离就重校并重测这一段;仪器晒过太阳或从冷车斗搬到高温月台后,先恢复到工作温度区间再上手。页面标的零点漂移 ≤0.1/10min、示值漂移 ≤0.1/3min 是回校节奏的参照量级,以出厂检定结果和说明书为准。
异常点先复测再判。单点离群,原地复测两次,确认不是脏污、翘边、漏光或按压不实造成的才计入;仍异常的标为可疑点单独记录,不直接删也不拿它拉均值。
读数当场落地:单点值、位置、时间写进记录板或同步到手机端,凭记忆报数和事后补抄都是纠纷的常见起因。
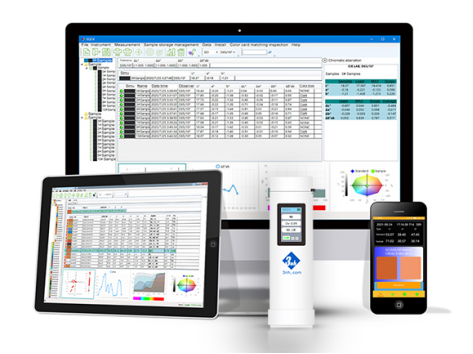
图2 手持白度仪在产线旁测量
数据分三层看。单点值回答均不均,样均值回答这件合不合格,批均值加不合格件数回答这批能不能收。拿单点值退货,或拿批均值盖掉个别件的问题,都不成立。
极差要排在均值前面看。同一件上 3 点的极差超过内部约定的带宽,说明样品不匀,或按压、贴合动作有问题,这时给"批内不匀"的结论,处置是查工艺、加密取样;"均值低于线"的处置才是让步或退货。
判定线通常有三条来路。一是合同或客户标准直接写明的数值,照着做即可。二是用留样统计定线:同一批留样测足够多次,看分布中心与离散程度,由质量部门定出均值下限和单点下限,比拍一个整数踏实。三是相对判定:客户手里只有实物确认样时,比的是样品与确认样的差值,约定一个允许偏差带,这种判法对仪器之间的一致性要求高。
规则必须事先写进标准。抽几托、每托几件、每件几点、怎么平均、单点下限、均值上下限、极差上限、复测怎么触发、谁签字生效——写进验收文件才有约束力,事后补的规则在纠纷里等于没有规则。判定线上下再留一条灰区带,落进去的批次不当场放行也不当场退货,改为加倍抽样或送化验室复核。
换公式或换几何条件之后,原判定线作废。不同白度公式之间没有换算关系,45/0 定的线套不到 D/8 的读数上。
一份能拿去对话的记录,通常包含六项内容。
一,样品与取样信息:编号、垛位、层位、包装内位置、取样时间与取样人。二,白度公式:写全名或仪器上的标识符号,只写"白度 88.6"没有意义。三,几何条件:45/0 还是 D/8;涉及含光方式的写清 SCI 或 SCE、含 UV 或排除 UV。四,观测条件与口径:观测光源(如 D65)、观察者角度(10° 或 2°)、测量口径(如 Φ8mm、Φ10mm),叠加测量的写清层数。五,环境与仪器状态:温湿度、校正白板编号与校验时间、中途白板回测值。六,人与时间:测量人、复核人、起止时刻,跨班次的在交接点标注。
六项之外,原始单点值一起存档,纸质单或 APP 导出都行。只有均值没有原始值,极差和异常点就无法还原。
先比条件,再比仪器。多数对不上的是公式、几何条件、含光方式、口径、测量面或叠加层数,而不是谁的设备有问题,把六项条件逐条对一遍通常就能定位来源。仍对不上的,双方各留一块同批样品互寄,按约定条件各测一次;再解决不了,按合同约定的复核设备或第三方机构出数据。
图3 建材样品表面检测场景
白班和夜班测同一批货,读数往下走半度一度,按这个顺序排查:预热与白板校验有没有做、白板是否脏污受潮、仪器有没有整夜放在车里或太阳下(超出 0~40℃ 的工作范围)、月台温湿度、样品是否刚出库还带温差。有一个动作值得固定:班前用同一块留样测一点并记录,超出内部带宽的仪器停用、重新校验后再上线。
仪器自带光源,读数不依赖环境光,但强光直射会让屏幕反光读错、让口径周边漏光更明显、还会把样品晒热改变状态。做法是避开窗口直射与强光灯正下方,用身体或遮光板挡光,读数取仪器显示而不是取肉眼判断;晒过的样品先降温到工作区间再测。
曲面件、异形件、松散粉体、颗粒料、单片薄纸、毛圈织物这几类,靠手感压平测出来的数波动大。处置分三种:能压平的用折叠叠加或垫黑板固定层数;粉体颗粒配粉末测试盒与成型器,把装样量、压实和刮平写成规程;孔洞、边角、小面积件和带花纹的釉面,用能取景定位的小口径机型,或送实验室用口径可切换的台式仪测。
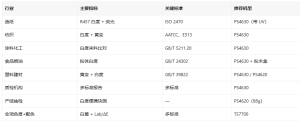
这类需求下,三恩时(3nh)在售机型在现场与实验室之间的分工大致可以这样看。收货口和巡检路线上用 PS4620,45/0 结构、Φ8mm 测量口径,页面标注支持 ASTM E313、CIE/ISO、R457、AATCC、Hunter、Taube、Berger、Stensby、Ganz 共 9 种白度公式,机身约 88g,单次充电可连续测试约 12000 次,Type-C 加蓝牙,配套 APP 覆盖 Android、iOS、Windows、微信小程序与鸿蒙五个平台,标样 10 条、试样 100 条可通过 APP 扩展,适合当班高频抽测。出现争议或样品含荧光增白剂时用 PS4630 复核:D/8 结构、组合全光谱 LED 加 UV 光源,SCI/SCE 同时测量,Φ10mm 平台口径,除 9 种白度公式外还有 2 种黄度(ASTM D1925、ASTM E313),支持 2~99 次平均测量,标样 200 条、试样 10000 条,重量 410g,可选粉末测试盒。异形件和小面积测点可以用 TS7700,双口径覆盖 Φ4mm 到 Φ10mm,带摄像头取景定位,可选微型打印机,在收货口直接出测量小票。定案和出报告留在实验室端的 TS8296、TS8520,台式机型为 D/8 反射加 D/0 透射、Φ154mm 积分球、口径切换自动识别,TS8520 的指标里含 R457 并带自动温湿度补偿,出厂按检定部门的测量标准检定,可提供计量检定报告。建筑建材、印刷包装等行业在官网有对应的行业方案页。各型号参数以出厂检定结果与说明书为准。
按托随机选垛位,再在垛内上中下分层取样,件数按产品类别事先定死,比如三托、每托三层、每件三个测点。要紧的不是抽几件,而是这个数字写在验收标准里、每次都这么做。
现场机做的是筛选和放行参考。判定要以标准里指定的公式、几何条件和仪器为准;数值进入灰区或供货方有异议,按约定的复核设备或第三方数据定案。
先看条件再看数。公式、测量面、叠加层数、白板状态、环境温湿度任何一项变了,数值就不可比;含荧光增白剂的样品换到不含 UV 光源的仪器上,读数会系统性偏低,属方法差异。
先看型号标注的使用范围。便携机页面写明操作条件 0~40℃、0~85%RH 无凝露,有的型号注明适用于海拔 2000m 以下。冷藏或高温存放过的样品,要恢复到这个区间、表面不凝露之后再测,否则数据只作趋势参考。
Copyright © 2026 深圳市三恩驰科技有限公司 版权所有 备案号: 粤ICP备13073186号
 扫一扫咨询微信客服