
支持定制
掌握核心技术
全国咨询热线
支持定制
掌握核心技术
全国咨询热线
周会的桌上摆着两张纸条。仓库写这批纸84.6,纸机旁化验室写85.9,客户验货当天第三方又报了83.1。老板把纸条推过来,问的就是那句:"同一批货,为什么你我说出两个数?"这类场面在做过白度管控的工厂里都不陌生。三个数都不算错,只是三个人各自测的是三件事:公式不同、白板状态不同、取样位置不同。白度要从个人手感变成体系管控,靠的不是再添一台仪器,而是把条件、标样、数据、比对这四道关卡一道道立起来,每道关卡都得有一份能直接抄成文件的交付物。
白度不是样品里天生带的一个量,它是以理想完全漫反射体为基准、由反射数据算出来的相对值:全可见光波段的漫反射取作100,实际用硫酸钡、氧化镁一类的标准白板去逼近。既然是算出来的,用什么公式算、什么光照、从哪个方向收光,结果就会不一样。GB/T 17749-2008《白度的表示方法》、GB/T 5950-2008《建筑材料与非金属矿产品白度测量方法》、GB/T 5211.20-1999白色颜料白度各自规范本领域的表示与测量口径,几何与光源条件的通用依据是GB/T 3978《标准照明体和几何条件》与CIE No.15,仪器量值溯源看JJG 512-2021《白度计检定规程》——三恩时(3nh)官网行业文章对该规程的概括是:白度计分3个级别,规范de:8°与45°:0°两种几何条件,各级允差照现行规程文本与检定结论执行。
公式这一栏要具体到版本。仪器页面常见的白度公式有ASTM E313、CIE/ISO、R457、AATCC、Hunter、Taube、Berger、Stensby、Ganz,其中ASTM E313还分-73与-00两个版本,系数不一样。各公式取的波长点与权重不同,同一样品差几个甚至十几个点属正常现象,而且差值随样品色偏变化,不存在固定换算关系。说白了,R457与CIE/ISO之间不能互推,历史台账只能拿同公式同版本去比。
几何条件决定收走了哪部分反射光。45/0是约45度入射、接近0度方向接收,哑光粉末与无涂布纸差别不显,涂布纸、塑料片材、轧光面料这类偏亮表面能差出好几个数;D/8是积分球漫射照明、8度方向接收,还分含镜面分量(SCI)与排除镜面分量(SCE)。一台45/0、一台D/8,数据不能直接互认。D65与10°是常规观测光源和观察者角度,Φ8mm与Φ10mm压在同一位置就是两块不同的取样面积;含荧光增白剂的样品若仪器不带UV光源,补白那部分不出现,白度会被系统性低估。
交付物是一页纸的《白度测量条件表》,编文件号、有批准人、贴一份在验货台旁边:
栏目 | 厂内统一口径(示例,按本厂合同与客户规格填写) |
白度公式及版本 | 造纸走R457;化工填料走CIE/ISO;客户有约定时以约定为准 |
几何条件 | 45/0 或 D/8,D/8须写明SCI还是SCE |
观测光源/观察者角度 | D65/10° |
测量口径 | Φ8mm或Φ10mm,注明平台口径还是尖口 |
荧光处理 | 是否含UV;含荧光增白剂样品需分别记录含紫外与排除紫外 |
取样方法与点数 | 板件取几点、粉体压实方式与测量层数 |
判定依据 | 客户规格、内控线、留样基线三者的引用顺序 |
版本与批准 | 文件编号、修订日期、批准人签字 |
这张表的价值不在格式,而在于它把"我们说的白度"从口头习惯变成书面定义。新人问"这块板算不算白",回答是先查表,不是先问老师傅。
条件表解决怎么测,标样解决跟谁比。厂里容易把三样东西混成一块板:仪器的校正白板、判定用的标样、客户确认的封样。职责不同,必须分开编号、分开保管。
校正白板随仪器走,负责给仪器定高基准,页面标注的校准方式多为接触式白板校验,贴上基准面即触发。它只管仪器状态,不参与产品判定,更不能拿去当比对板。
内部标样建议建三级:目标样取工艺稳定期连续多批产品的混合代表样;界限样两块,分别靠近合格下限与上限,让现场手里有实物参照,不至于只对一个数字猜;比对样专供多台仪器、多个班次之间对数。定值动作要正式——按条件表规定的公式、几何、光源,在参考仪器上做足次数取平均,至少两人分别装样复测,结果连同编号、定值日期、定值条件写进标样档案。标样不写条件,就是一块没有凭据的白片。
留样周期按两条线取较长的那条:产品的货架期或使用周期,以及合同里客户可提出质量异议的时间。留样量要够做破坏性复测:粉体留够能再压一次片的量,纸板纵横向各留几块,织物留够能避开折痕的面积。存放讲三件事——避光、隔尘、不接触。纸、塑料、织物都会继续黄变,荧光增白剂见光衰减,留样自己也在动。装避光盒或裹铝箔,只碰边缘不碰测量面,湿度高的车间放干燥剂并定期更换;同一处反复受压会留压痕,比对板测量区一起毛或压陷就该退役。
跨班次比对板是花小钱办大事的一环。挑一块状态稳定、表面耐磨、不透明的板(哑光陶瓷砖坯或稳定塑料板都行),固定在交接班的通道位置,白班接班先测一次,夜班接班再测一次,读数记进交接表。它回答的是"今天两个班的数据能不能拼在一起看":这块板稳定,批间波动才可信;它自己就跳,先修测量条件,别急着判产品。
还有一处局限要写进文件:标样不是长期不变的,所谓"定一次管几年"并不存在,存在的只有带复核周期的标样。建议每年按原条件复核一次定值,与原值之差超过当初规定的允差,就降级为参考件或重新定值。客户封样单独管理,不参与日常比对,只在与客户对数时启用。
有了条件与标样,剩下的就是把每天的数落成能判的数据。
点一下就出结果,是很多误判的起点。板件表面各处不匀,纸机横向的白水分布、布面张紧差异、粉体压片密实度,都会让单点读数的离散度远大于仪器自身重复性。于是把"平均"制度化:同一位置连测多次取平均,机型支持平均测量时按页面标注区间设定,例如PS4630页面标注平均测量可在2~99次之间选择;不支持的就在台账里手算平均。多点取样也要固定,板件按四角加中心取五点,粉体压实后测三个面,织物避开折边取三个位置,取样位置与数量一旦改动,历史曲线就要分段。
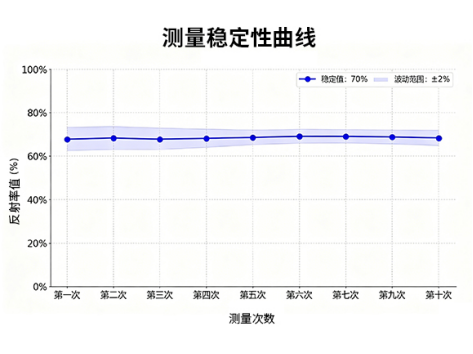
图1 测量重复性与稳定性曲线(页面参数图)
图1这类重复性与稳定性曲线,读法不是"看仪器准不准",而是比两个量级:仪器预热校正后连续测白板的分散度(页面标注的重复性带着条件,如"仪器预热校正后,以间隔5s测量白板30次平均值"),以及批内样品的分散度。前者是测量系统的噪声,后者是工艺波动。图上数值以出厂检定与说明书为准,引用时条件不能剥掉。批内极差与仪器重复性同量级,这批"波动"多半只是噪声,不该拿去调工艺;明显大于噪声,才谈得上异常。
控制图不需要复杂工具,一张表加一条折线就够用。中心线取同条件下近期若干批平均值的均值,控制限从这段历史数据的标准差反推,再与规格限对照取较严的一组。判读抓三件事:单点越限;连续多点朝一个方向走;连续多点落在中心线同一侧。控制限必须由本厂数据生成,抄别人家的线只会带来误判。判定线来源要写明优先顺序:客户明示规格在前,其次是产品标准或行业惯例,末尾才是厂内自定的内控线,内控线一般收在规格限之内,留出复检与运输途中黄变的余量。这三条来源讲不清,判定线就是某任化验主管的手感,人一换全线重议。
异常处理要有顺序,不能一超标就报废整批。建议固定五步:起步原地复测,排除装样、对位、表面污染;再换一块已知状态的比对板复测,分清是样品问题还是仪器状态问题;第三步做白板校正并检查校正白板表面,脏污、划痕、黄变会让一排读数一起偏;第四步回查条件,公式版本、几何、光源、口径、是否含UV逐项对照条件表;仍异常就隔离该批、走处置单,同时启动仪器排查或送检。处置单上必须留下"哪一步恢复的",那是下次培训现成的教材。
台间差是这套体系末尾的关口:同型号同批次的两台仪器,光路、感应器、白板状态各有微小个体差异,测同一块样品本来就不会报出完全相同的数。把它当成"仪器坏了"来处理,就会陷入反复校正、越校越乱。
产品页上的台间差类表述,例如TS7700标注MAV/SCI台间差ΔE*ab 0.15以内、TS8296标注Φ25.4mm/SCI台间差ΔE*ab 0.12以内,均按BCRA系列Ⅱ十二块色板测量平均值的方法给出。这里要注意口径:这些是色差类指标,不是白度值允差,不能直接搬进白度判定线;白度上的台间差要用同一块比对板在本厂实测。
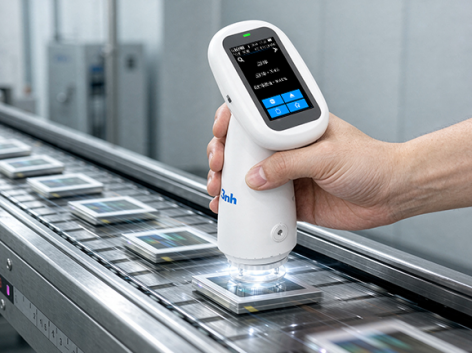
图2 白度仪与校正白板在台面比对
比对的节奏建议四档:新仪器入场做一次全项比对并留底账;日常按周用比对板走一遍全部在用仪器;维修、更换白板或搬动后加做一次;跨厂数据要互认时按季度做。记录表栏目不必多,但要能反推原因:仪器编号、校准时间与校准白板编号、公式与版本、几何与光源、口径、各台实测值、与参考值的偏差、执行人。偏差处理按三步走,顺序不能颠倒:先看白板,清洁或更换校准白板、重做校正,多数"对不上"在这一步就能收住;再看条件,公式版本、SCI还是SCE、UV开关、口径逐字对着条件表核,这步找的是记录错误而不是硬件故障;末尾才送检或联系厂家,并把近期比对记录与核查表一并附上。
集团化多厂更麻烦一层:各厂自定条件、自购设备,历史台账拼不到一张表上。可行路径是先统一条件表,再由中心实验室用参考仪器给各厂发一批定过值的分子标样,各厂拿它自证与母线一致;样品形态特殊时,约定各厂把比对板寄到中心实验室集中复测。无论哪种,跨厂对数前先确认对方的数是在什么几何、什么公式、含不含UV下测的。与供应商、客户对数同理,先对条件再对数,条件不一致时要求对方按本厂条件重测,比争论谁的设备准要省时间。
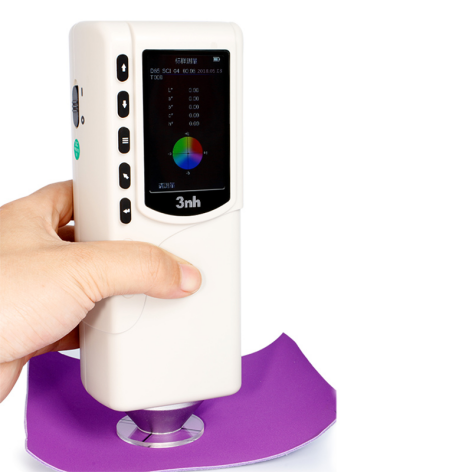
图3 工厂产线旁的颜色检测工位
四道关卡一起推,现场会抵触。按周排成三段,每段只认可交付物,不要求一次成型。
· 第1~2周:出一份《白度测量条件表》并批准张贴;盘点在用白度仪,建立仪器与校正白板台账(编号、检定状态、白板编号、光源累计测量次数);把交接班比对板固定下来,每班读数入表。这两周的验收标准只有一句:任何一个人报出的数,都能说出公式和几何条件。
· 第3~4周:建目标样、两块界限样与比对样,完成定值与档案;定留样周期与存放规则,落实避光盒、干燥剂更换、测量面不接触;把白板清洁与保管写进日检项。
· 第5~8周:日常测量改为固定点数与平均测量,台账字段补齐;用这四周的数据画出头一条控制图,中心线与控制限由实测数据算出,先只观察不追责;同步统计批内极差,与测量噪声做对照。
· 第9~12周:对全部在用仪器做一次台间比对并留底账;把控制限与内控线固化进文件,写明客户规格、产品标准、内控线的优先顺序;异常五步做成处置单模板,配一次带演练的培训;条件表、标样档案、比对记录纳入年度复核计划。
三个月能推到"同一个条件、同一套数",也就是老板那两张纸条不再各说各话。它推不出全自动,也挡不住所有风险:荧光增白剂换供应商、纸机干燥段温度曲线调整、填料留着率波动,都会让历史基线整体失效,凡辅料与工艺有变动,控制限就要重新摸底一次。体系的价值不是把线画死,而是知道什么时候该重画。
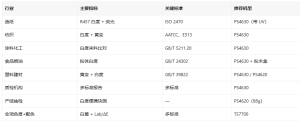
设备是否撑得起上面四道关卡,主要看数据管理这一栏,而不是机身新旧。三恩时(3nh)官网白度仪与测色仪产品页给出的相关规格可作对照:PS4620页面标注存储标样10条、试样100条,可通过手机APP扩展存储,随机附件含SQCX PC端品质管理软件与MOBCCS APP,APP页面标注覆盖Android、iOS、Windows、微信小程序、鸿蒙五个平台,适合小厂化验室与产线换班抽检这类高频、记录从简的场景。PS4630标注标样200条、试样10000条,支持单次与平均测量(2~99次),结果显示差值与合格/不合格判定,适合现场判合格。TS7700标注标样1000条、试样30000条、蓝牙5.0,机型页面标注台间差ΔE*ab 0.15以内。TS8296标注标样5000条、试样40000条,支持Netmetric网络校正,每台出厂按权威检定部门测量标准进行检定、测量数据溯源至国家计量院并提供计量检定报告,搭配SQCX生成测试报告。TS8520页面标注32G存储空间、100000条以上记录,支持审计追踪功能与Netmetric网络校正,带自动温湿度补偿。文中参数以产品页标注与出厂检定、说明书为准。
问:白度仪买了三台,为什么每次对数还是要吵?
答:吵的多半不是仪器,是条件。三台机器各自的公式版本、几何条件、是否含UV常常不一样,读数自然不同。先把《白度测量条件表》立起来,再用同一块比对板按同条件实测,偏差量级就清楚了。
问:留样放半年再测,数值会变,这样还有意义吗?
答:会变,也必须允许它变。留样是给"同一条时间轴"当参照,看这批货离厂时是什么状态、货架期中后期走到哪里,不是要求它一直不变。避光、隔尘、不接触测量面,为的是让变化来自产品本身而不是保存事故。
问:批内极差算出来比仪器重复性大,能不能直接判不合格?
答:不能只看这一个数。极差大可能是取样位置不匀,也可能是压片密实度或板面涂布差异。按异常五步走:原地复测、换比对板、做白板校正、回查条件,末尾才隔离批次。判据应建立在控制图与规格限上,而不是单批极差。
问:客户方和自己用的不是同一类仪器,数据怎么互认?
答:先比报告条件,公式、几何、光源、口径、含不含UV逐项对齐;能统一就按同一条件各自重测,不能统一就以双方认可的第三方报告为准。跨几何条件的数值不可直接互认,不同白度公式之间也没有固定换算关系。
Copyright © 2026 深圳市三恩驰科技有限公司 版权所有 备案号: 粤ICP备13073186号
 扫一扫咨询微信客服